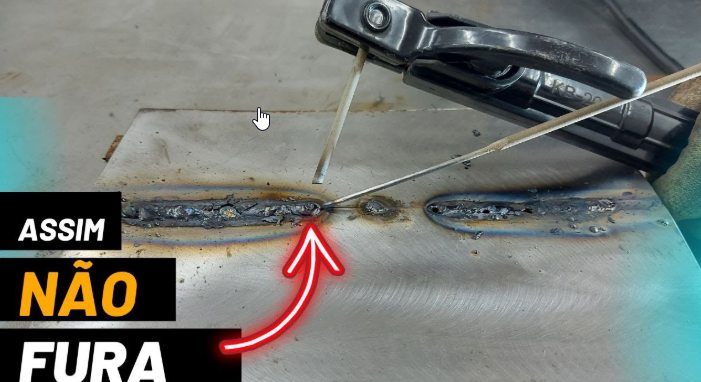
Para soldar chapas finas, reduza a amperagem e utilize eletrodos de menor bitola, como o de 2.0mm. A técnica de pontos (ponteamento) evita o superaquecimento da peça e o consequente furo.
Para soldar chapas finas sem furar o metal, a escolha do gás de proteção e a técnica aplicada são fundamentais para controlar o calor excessivo. No processo MIG/MAG, as misturas ricas em Argônio são as mais recomendadas por proporcionarem um arco mais estável e menor transferência de calor para a peça.
Gases Recomendados para Chapas Finas
A escolha do gás depende do material e do nível de acabamento desejado:
- Mistura Argônio + CO2 (C8 ou C25): Para aço carbono, misturas com 92% de Argônio e 8% de CO2 (conhecida como Premium) ou 75% de Argônio e 25% de CO2 (C25 ou Tub Tub) são ideais. Elas garantem boa penetração com menos respingos do que o CO2 puro.
- Argônio Puro: Utilizado principalmente em processos TIG e na soldagem MIG de metais não ferrosos como alumínio e cobre. Proporciona soldas muito limpas e de alta qualidade.
- Arame Autoprotegido (MIG sem gás): Embora não utilize um cilindro externo, o arame tubular (como o E71T-11) gera seu próprio gás de proteção ao queimar. É uma opção prática que apresenta menor probabilidade de furar metais finos em comparação com processos de arco aberto, embora gere mais respingos.
Técnicas para Evitar Perfurações
Além do gás, o controle operacional é o que impede o furo na chapa:
- Ponteamento (Stitch Welding): Em vez de um cordão contínuo, faça pontos curtos e espaçados, permitindo que o metal resfrie entre eles.
- Dissipador de Calor: Coloque uma barra de cobre ou alumínio atrás da junta. Esses materiais absorvem o calor excedente, impedindo que a chapa atinja o ponto crítico de fusão.
- Ajuste de Amperagem: Para chapas finas, utilize eletrodos de pequeno diâmetro (1,6 mm a 2,0 mm) e mantenha a corrente entre 60 a 80 amperes. Correntes muito baixas podem causar falta de penetração ou prender a escória.
- Direção da Tocha: Em chapas automotivas, posicione a tocha de forma que o arame derreta as duas bordas simultaneamente, inclinando-a levemente na direção do avanço.